

ЯЗЫК
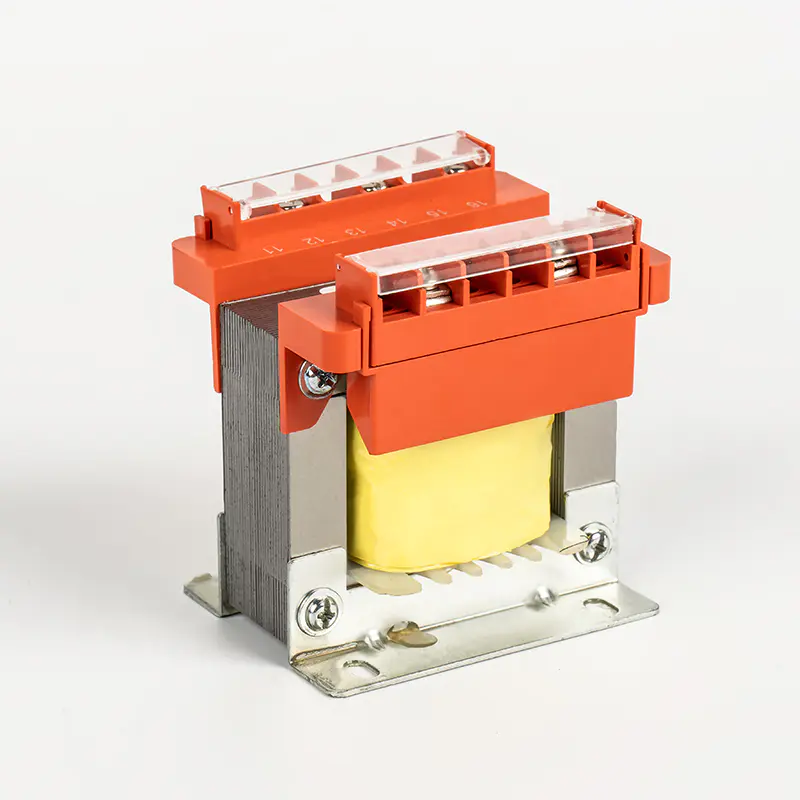
Трансформатор для сварочного аппарата: применение, критерии выбора и практическое руководство
2026-11-13
Сварочный аппарат с током 200 А, который работает плавно на одном участке, может заикаться, отключать прерыватель или терять стабильность дуги на другом. Разница зачастую не в операторе или электроде. Это сварочный трансформатор внутри аппарата, а также соответствие его входного отвода, реактивного сопротивления утечки и рабочего цикла фактическому питанию. Прежде чем сравнивать цены, подтвердите процесс сварки, требуемую мощность и напряжение на месте. Такой порядок предотвращает наиболее дорогостоящие несоответствия.
Это руководство написано для покупателей и инженеров, выбирающих трансформатор для сборки, ремонта сварочных аппаратов или программ OEM. В нем объясняется, как трансформатор формирует поведение дуги, какие цифры следует указывать в запросе предложений и что следует проверить на образце перед утверждением.
Начните со сварочного процесса, а не с трансформатора
Сварочный трансформатор преобразует умеренное сетевое напряжение и ток в низковольтный сильный ток, необходимый для поддержания дуги. Звучит просто, но трансформатор также должен ограничивать ток и реагировать на изменение дугового промежутка. Понижающий трансформатор общего назначения не справится с этой задачей надежно. Коэффициент намотки, магнитный шунт и метод управления выбираются в зависимости от процесса сварки.
Для дуговой сварки в среде защитного металла источник питания должен иметь спадающую вольт-амперную характеристику. Поскольку оператор укорачивает дугу, ток не должен расти без ограничений. Для DC TIG стабильность низкого тока и чистый выходной сигнал постоянного тока имеют большее значение, чем максимальный ток. Для сварки MIG/MAG обычно доминируют инверторные конструкции, поскольку они обеспечивают более быстрое динамическое управление и меньший вес. Сварочный аппарат на базе трансформатора по-прежнему имеет коммерческое применение для сварки электродами, строжки угольной дугой и тяжелых ремонтных работ.
| Процесс | Пригодность трансформатора | Выходная характеристика для указания |
|---|---|---|
| SMAW / палка | Высокий; Наиболее распространенное применение трансформатора | Спадающая кривая, напряжение холостого хода обычно 50–80 В, диапазон тока соответствует диаметру электрода. |
| DC TIG с подъемной дугой | Средний; нуждается в стабильном слаботочном управлении | Стабильность низкого тока, чистый постоянный ток, адекватная изоляция для высокочастотного запуска. |
| МИГ/МАГ | Низкий; обычно на основе инвертора | Плоская или слегка ниспадающая кривая, быстрый динамический отклик |
| Строжка угольной дугой | Высокий | Высокий current at low duty cycle, robust cooling and thermal protection |
Практический вывод: сначала определите процесс, затем преобразователь. Устройство с номиналом 200 А может отлично подходить для сварки штучным электродом и не подходить для слаботочной сварки TIG, даже если ток, указанный на паспортной табличке, выглядит достаточным.
Пять чисел, которые определяют, подойдет ли сварочный трансформатор
1. Входное напряжение, частота и мощность питания.
Сварочные трансформаторы чувствительны к входному напряжению. Машина, настроенная на однофазное напряжение 230 В, не будет обеспечивать номинальную выходную мощность при питании 208 В, а трехфазный агрегат на 400 В нельзя подключить к однофазной линии 230 В без соответствующей конфигурации. Частота также имеет значение: конструкция с частотой 50 Гц, работающая на частоте 60 Гц, может насыщаться по-разному, а устройство с частотой 60 Гц и частотой 50 Гц может перегреваться. Запрашивайте входной ток при номинальной мощности, а не только сварочный ток. Затем сравните его с выключателем, размером кабеля и мощностью генератора на месте.
2. Рабочий цикл и температурный запас
Рабочий цикл обычно указывается в течение 10-минутного периода. Рабочий цикл 60 % при токе 200 А означает 6 минут сварки с последующими 4 минутами охлаждения. Покупатели иногда сравнивают рабочие циклы, не проверяя температуру окружающей среды и метод испытаний, лежащий в основе цифр. Рабочий цикл 35% при 40°C — это не то же самое, что показатель 35%, измеренный при 25°C. Для производственной сварки укажите рабочий цикл при фактической температуре окружающей среды и подтвердите отчет об испытаниях на повышение температуры.
3. Диапазон напряжения и тока холостого хода.
Напряжение холостого хода влияет на зажигание дуги и безопасность оператора. Более высокое напряжение OCV помогает перезапустить залипший электрод, но также увеличивает опасность поражения электрическим током и может превысить местные пределы доступного напряжения. Диапазон тока должен охватывать электроды, которые вы фактически используете. Аппарат с узким диапазоном 80–200 А может быть неудобен для электродов диаметром 2,5 мм при малом токе. Проверьте минимальный ток при стабильной дуге, а не только разрешение дисплея.
4. Класс изоляции и превышение температуры.
Изоляция класса F или H обычно используется в сварочных трансформаторах, поскольку обмотка нагревается. Класс изоляции сам по себе еще не является показателем качества. Уточните расчетное превышение температуры, припуск на горячие точки и метод пропитки. Вакуумная пропитка под давлением дает лучшую влагостойкость, чем простое окунание, особенно во влажных цехах.
5. Способ охлаждения и защита от проникновения
Установки с воздушным охлаждением полагаются на поток вентилятора и чистые воздушные пути. Устройства с масляным охлаждением выдерживают тяжелые нагрузки, но увеличивают вес и требуют обслуживания. В пыльном производственном цехе слишком низкий рейтинг IP сокращает срок службы вентилятора и обмотки. Укажите среду, а не только сварочный ток.
Топологии трансформатора: переключение ответвлений, подвижный шунт и управление тиристором
Большинство трансформаторных сварочных аппаратов управляют током одним из трех способов. Каждый из них имеет различную стоимость, надежность и профиль обслуживания.
- Изменение касания: Первичная или вторичная обмотка с несколькими отводами выбирает разные коэффициенты трансформации. Он прост и надежен, но регулировка тока происходит ступенчато, а не непрерывно. Механические контакты должны быть рассчитаны на ток и проверены на предмет износа.
- Подвижный шунт или магнитный усилитель: Подвижный железный шунт изменяет реактивное сопротивление утечки и, следовательно, выходной ток. Регулировка плавная, а конструкция хорошо переносит загрязненную среду. Компромисс — вес и более сложная механическая сборка.
- Управление фазой SCR: Выпрямители с кремниевым управлением регулируют выходную мощность электронным способом. Управление является точным и легко интегрируется с цифровыми дисплеями, но тиристоры нуждаются в адекватном теплоотводе, защите от скачков напряжения и чистом источнике питания для управления.
Для покупателя топология должна соответствовать возможностям обслуживания конечного пользователя. Трансформатор с переключением ответвлений и герметичным избирателем легче обслуживать в удаленной мастерской, чем плату SCR, для которой требуется обученный техник. Для OEM-программ с цифровым управлением лучше подойдет SCR или комбинированный магнитно-электронный подход.
Где сварщики трансформаторов все еще выигрывают, а где нет
Сварочные аппараты на базе трансформатора остаются популярными в ремонтных мастерских, на строительных площадках, при сварке труб и капитальном ремонте. Они выдерживают колебания напряжения, имеют большую тепловую массу и сравнительно легко ремонтируются. Многие агрегаты также хорошо работают от генераторов, при условии, что генератор рассчитан на пусковой ток и сварочную нагрузку.
Их ограничения проявляются, когда доминируют портативность, точное слаботочное управление или энергоэффективность. Трансформаторные блоки тяжелее, потребляют больший ток холостого хода и могут иметь меньший коэффициент мощности. На объекте с небольшим выключателем пусковой ток может привести к срабатыванию защиты, даже если установившийся входной ток выглядит приемлемым. Вот почему в запрос предложения следует включить полное сопротивление источника питания, кривую выключателя и длину кабеля. Машина, работающая на заводе, может выйти из строя из-за длинного удлинителя.
Что необходимо проверить, прежде чем утвердить образец
Одобряйте сварочный трансформатор на основании протоколов испытаний, а не только визуального осмотра. Практическая выборочная валидация охватывает:
- Коэффициент трансформации и полярность: подтвердите фактическое соотношение с проектным, особенно для многоточечных устройств.
- Сопротивление обмотки: сравните сопротивление фаз и ответвлений, чтобы обнаружить ослабленные соединения или неправильное сечение проводов.
- Сопротивление изоляции: измерьте сопротивление между первичной и вторичной обмотками и между обмотками и сердечником после выдержки в условиях влажности, если устройство будет использоваться на открытом воздухе.
- Диэлектрическая стойкость: примените указанное испытание высоким напряжением без пробоя или чрезмерной утечки.
- Испытание на нагрузку и повышение температуры: запустить при номинальном токе и рабочем цикле, затем записать температуру обмотки и сердечника.
- Потери без нагрузки и ток: проверьте насыщенность сердцевины, неправильную укладку пластин или плохой зажим.
- Механический осмотр: обратите внимание на ослабленные пластины, поврежденную изоляцию, плохую пропитку и зазор вентилятора.
Запрашивайте необработанные данные испытаний с серийными номерами, а не только изображение сертификата. Производитель, имеющий документированную систему качества, должен иметь возможность отслеживать материал сердечника, характеристики проволоки и партию пропитки. Наше собственное производство соответствует документально подтвержденному процесс заводского контроля качества , включая входные проверки материалов, намотку с ЧПУ и автоматическое тестирование перед отправкой. Эта прослеживаемость имеет значение, когда сварочный трансформатор выходит из строя в полевых условиях, и вам необходимо определить, является ли причина причиной неисправности, в конструкции, материале или поставках на объекте.
Практический контрольный список запроса цен
Отправьте краткий, но полный пакет требований. Предложение будет более точным, а цикл утверждения образца будет короче.
- Процесс сварки и тип электрода или размер проволоки.
- Входное напряжение, фаза, частота и ожидаемые изменения напряжения питания.
- Диапазон выходного тока, напряжение холостого хода и вольт-амперная кривая.
- Рабочий цикл при указанной температуре окружающей среды плюс ожидаемое ежедневное время сварки.
- Класс изоляции, предел повышения температуры и метод охлаждения.
- Степень защиты, высота над уровнем моря, влажность и диапазон температур окружающей среды.
- Требуемые сертификаты, протоколы испытаний и язык маркировки.
- Механический корпус, предельный вес, тип клеммы и кабельный ввод.
- Годовой объем, упаковка и график поставок.
Если машина представляет собой новую платформу, а не замену, включите чертеж корпуса и интерфейс управления. Индивидуальные схемы намотки, отводов и выводов легче предложить, когда видны механические ограничения. Вы можете просмотреть наш требования к индивидуальному трансформатору процесс перед отправкой чертежей, поэтому первый образец отражает фактическую установку.
Часто задаваемые вопросы
Можно ли использовать универсальный понижающий трансформатор для сварочного аппарата?
Нет, не безопасно и предсказуемо. Сварочный трансформатор имеет контролируемое реактивное сопротивление утечки или ограничение тока, поэтому дуга остается стабильной, а выходная мощность не возрастает чрезмерно во время короткого замыкания. Трансформатор общего назначения может выдавать опасный ток и не обеспечит падающую характеристику, необходимую для сварки стержнем.
Почему мой сварщик срабатывает, хотя ток, указанный на паспортной табличке, кажется низким?
Проверьте пусковой ток, кривую выключателя и длину кабеля. Сварщики трансформаторов могут потреблять высокий ток намагничивания при включении. Может потребоваться автоматический выключатель типа C или D, а длинный удлинитель меньшего размера увеличивает падение напряжения и потребляемый ток. Перед заменой машины убедитесь в наличии мощности.
Допустима ли алюминиевая обмотка?
Это возможно, если сечение увеличено и выводы изготовлены из алюминия. Риски заключаются в более высоком сопротивлении, тепловом расширении и плохом контакте в соединениях. Медь более щадящая при сварке в тяжелых условиях, но хорошо спроектированный алюминиевый агрегат может обеспечить ту же производительность, если производитель контролирует натяжение обмотки, пайку и пропитку.
Что на практике означает рабочий цикл 60%?
В течение 10 минут аппарат может сваривать в течение 6 минут при номинальном токе и должен охлаждаться в течение 4 минут. Если вы будете продолжать сварку сверх этого значения, тепловая защита должна сработать до того, как произойдет повреждение изоляции. Для производственной работы выбирайте более высокий рабочий цикл или корпус большего размера, а не полагайтесь на схему защиты.
Как часто следует проверять сопротивление изоляции?
Для нового устройства проверьте его перед установкой, а также после ремонта или длительного хранения. При эксплуатации включите сопротивление изоляции в график профилактического обслуживания, особенно во влажных или пыльных помещениях. Нисходящий тренд более полезен, чем единичное показание «прошел/не прошел».
Сварочный трансформатор – это компонент системы, а не товарный блок из меди и стали. Сначала согласуйте процесс, рабочий цикл, входное питание и тепловую схему; затем сравните записи испытаний, отслеживаемость и доставку. Эта последовательность защищает дугу, оператора и производственный график.


Добро пожаловать в Chuangbiao
Address : № 420-3, Санбей Ист-роуд, Гуанхайвей промышленная зона, Сити Сити, Нинбо, Чжэцзян, Китай
Контакт
- Тел: +86 186 6825 0703
- Электронная почта: linjian@nbcbdz.com
О нас
Продукция
Copyright © Ningbo Chuangbiao Electronic Technology Co., Ltd.
Все права защищены. Китай низкочастотный поставщик трансформатора


